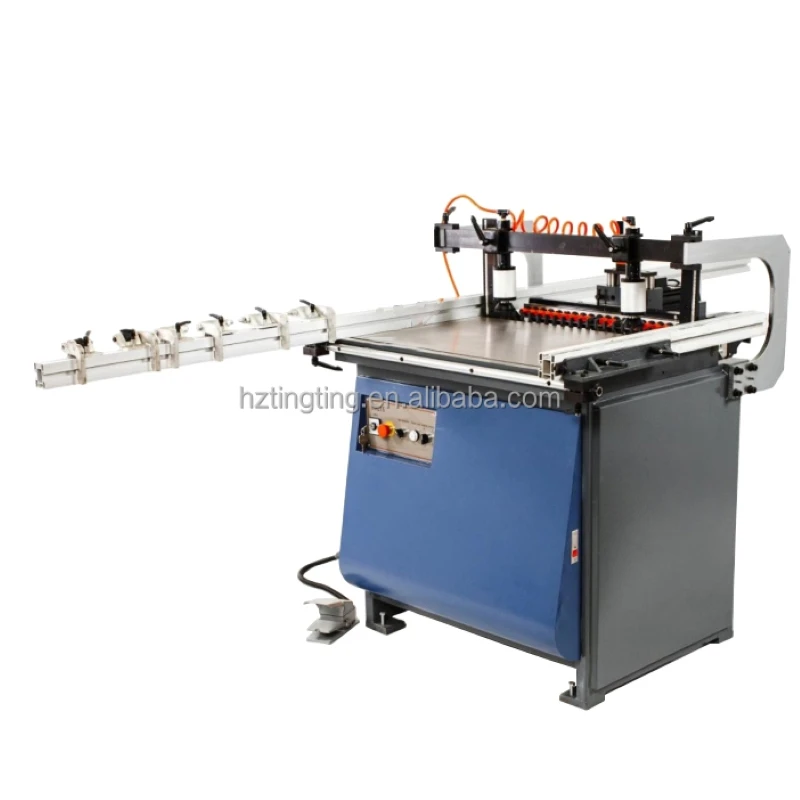
Explicació de les màquines integrades-Feed Drill-i-tallades: el camí cap-invertit a la producció de panells personalitzats
Un article de coneixement del sector - com funcionen les màquines integrades de-perforació-i-tall, com es comparen amb els centres de perforació de sis-laterals i màquines d'imbricació CNC, i què cal avaluar en comprar-ne una.
Meta descripció (suggerit): per què les principals plantes de mobles personalitzats-perforen fulls complets abans de tallar-los en panells? Com es comparen les màquines d'alimentació-no-de doble cara-a través- amb sis-trepans laterals i l'imbricació CNC, i com s'adapta el TT-H9A.
Introducció: el dilema de dues-màquines en els mobles de panells personalitzats
Durant anys, els fabricants de mobles de panells es van enfrontar a una opció binària a l'hora d'automatitzar la perforació i el tall:
Dirigiu A - el centre de perforació de sis-laterals (6面钻): primer talleu els taulers en panells i, a continuació, introduïu cada panell a través d'un centre de perforació que mecanitza forats i ranures a les sis cares. La precisió és excel·lent, però la màquina només es manté amb mides de panells estandarditzades i repetibles.
Ruta B - la màquina d'imbricació CNC (开料机): niu i talleu peces directament de fulls plens, amb un paquet de trepants verticals per a forats bàsics. Extremadament flexible amb mides i formes, però els panells normalment s'han de girar per perforar la segona cara, i la majoria de dissenys necessiten un segon pas de posicionament que costa precisió i temps.
Els mobles personalitzats (-a-mesura) exposa la debilitat d'ambdues rutes. Els panells de comanda gairebé mai no tenen una mida estàndard-: les dimensions varien, els taulers tenen infinitat d'acabats superficials i les formes irregulars són habituals. Sis-centres de perforació laterals digereixen l'enginyeria-lots estàndard de manera eficient, però s'ofeguen amb comandes no-estàndards de gran-mescla; Les màquines de nidificació manegen panells irregulars de manera flexible, però lluiten per assolir la precisió de sortida i forat que necessita una fàbrica en creixement.
D'aquesta bretxa, va sorgir una tercera categoria - la perforadora d'alimentació-i-màquina integrada de tall (打孔开料一体机, també coneguda a la indústria com a 孔料一体机 o "perforació i tall integrats"). Combina les dues idees bàsiques: perforar primer els forats, a la fulla completa, a les dues cares, sense girar - i després tallar la làmina en panells acabats-per-per a vores.
1. Què significa realment "a través de-alimentació, perforació-abans-tallar"
El nom inclou tres principis de procés que defineixen aquesta classe de màquina:
1) Perforar primer, tallar segon. Els forats es mecanitzen mentre la peça encara és una làmina plena i estable - abans de separar-la en panells individuals. Aquest és l'ordre oposat d'un flux de treball de trepant de sis-laterals-, i existeix per una raó física concreta: quan un tauler gran es talla en panells més petits, s'alliberen les tensions internes i els panells es poden deformar lleugerament. Per tant, la perforació després del tall comporta el risc que les posicions dels forats es derivin en relació amb el disseny. Perforant el full complet primer bloqueja el patró de forats al sistema de coordenades del full, mentre que la geometria del panell encara no està deformada-.
2) Sense voltejar (免翻板). Les màquines de nidificació convencionals trepan la cara superior i, a continuació, l'operador - o un dispositiu de gir independent - gira la làmina per perforar la part inferior. Una màquina-de trepant-i-tall porta les seves pròpies unitats de trepant per a ambdues cares, de manera que el mecanitzat-cara superior i inferior-succeeix amb la mateixa configuració. Això elimina el pas més-intensiu de mà d'obra i propens a-errors en la perforació del panell.
3) Un posicionament, una passada. Com que les dues cares es mecanitzen en una sola subjecció i la peça no es reposiciona per a una segona operació, la consistència dimensional entre les dues cares s'incorpora al procés en lloc de dependre de la precisió de re-subjecció.
2. Com flueix el procés en la producció
Un flux de treball típic d'aquesta classe de màquina s'executa així:
Fulla completa. Es carreguen taulers en brut de mida-estàndard (manualment o amb un carregador-automàtic).
Trepant-doble cara. Les unitats de trepant independents mecanitzen els forats de connexió, els forats de tacs, les ranures i les ranures necessàries per a la comanda - a la cara superior i la cara inferior, amb les dues cares mecanitzades de manera sincrònica sota dos sistemes de control independents.
Tall. A continuació, la xapa s'imbrica i es talla en panells individuals, incloses les formes irregulars i especials, mitjançant la unitat d'enrutament/eix de la màquina.
Sortida. Els panells surten etiquetats i ordenats, a punt per a la següent estació - normalment amb bandes de vora,-perforació lateral (amb una màquina de perforació lateral-sincronitzada on es necessiten forats de maquinari horitzontals) i muntatge.
Des del punt de vista de l'operador, un full entra una vegada i surt com un conjunt de panells totalment perforats i dimensionalment precisos - sense cap voltejar, sense subjecció de segon, sense marcatge manual de forats.

3. Per què és important per a la producció de mobles a mida
El disseny d'aquesta classe de màquines té com a objectiu l'economia específica de la producció no-estàndard i alta-mescla:
Precisió del forat en taules inestables. Les comandes personalitzades no-estàndards solen utilitzar taules que es deformen o es deformen més fàcilment després de tallar-les. La perforació primer manté els patrons de forats fidels al disseny fins i tot quan els panells tallats ja no són perfectament plans.
Reducció laboral